A usinagem de ranhuras de degrau para bordas de placas de aço complexas é um tópico prático de produção para equipes que precisam planejar a geometria de ranhuras escalonadas e compostas A usinagem de ranhuras de degrau deve ser tratada como uma decisão de fabricação controlada, em vez de uma configuração copiada de outro trabalho O método correto depende da interpretação do desenho, hierarquia de dados, sequência de passes, acesso à ferramenta, terrenos centrais e inspeção.
Este guia explica como planejar a usinagem de ranhuras de passo, aprovar uma primeira peça representativa, medir o resultado e responder quando o processo começa a deriva É escrito para engenheiros de produção, supervisores, equipes de qualidade, operadores e compradores que precisam de critérios de decisão úteis em vez de reivindicações de desempenho não suportadas.
Os recursos relacionados de Yuanli incluem o guia ângulo chanfro solda e guia de face de raiz de solda. Use-os com o desenho atual, procedimento, manual da máquina e plano de qualidade.
Índice
Compreendendo a usinagem de ranhuras de degraus para bordas de placas de aço complexas
a usinagem de ranhura de passo conecta a peça de trabalho de entrada, a máquina selecionada ou o sistema de acabamento, as variáveis do processo e o requisito de aceitação Um resultado descrito apenas como "bom", "limpo" ou "rápido" não pode ser reproduzido de forma confiável Converta o objetivo em dimensões, critérios de superfície, verificações de limpeza ou outras evidências mensuráveis.
O valor comercial da usinagem de ranhuras escalonadas vem da qualidade estável de primeira passagem, manuseio previsível e decisões claras do operador Um ciclo mais rápido ou corte mais agressivo não é uma melhoria quando cria retrabalho, danifica peças, altera um recurso protegido ou move a variação para a próxima operação.
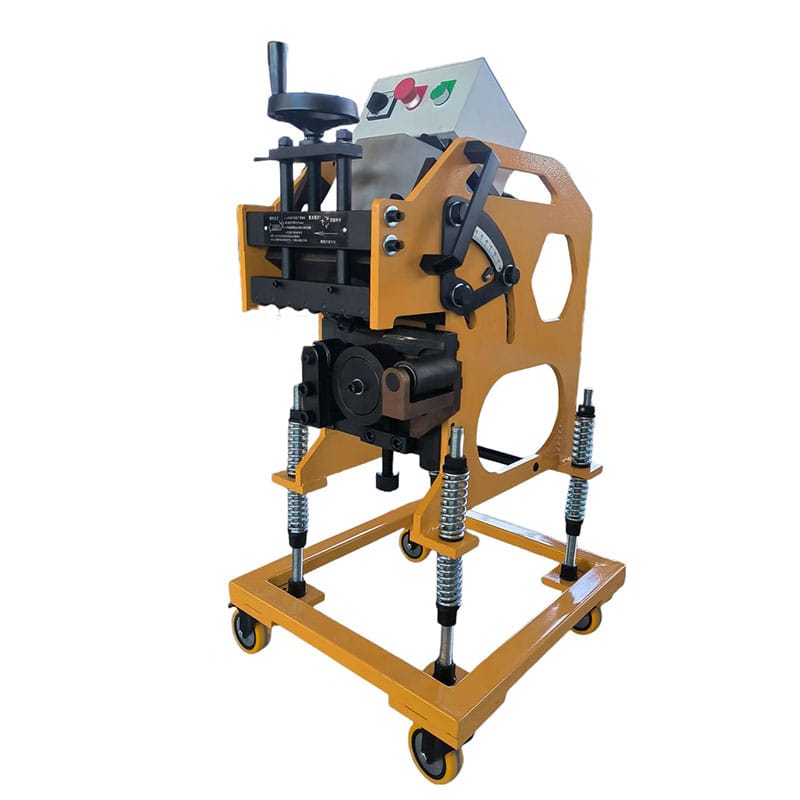
Definir o Requisito de Produção
Antes de iniciar a usinagem de ranhura de passo, registre o material, as dimensões, a condição de entrada, o resultado necessário, a tolerância, o tamanho do lote ou da placa, o volume de produção e a operação a jusante Identifique recursos que não devem mudar e condições que podem afetar o carregamento, acesso, separação ou inspeção seguros.
O foco central do planejamento é desenhar interpretação, hierarquia de dados, sequência de passes, acesso a ferramentas, terrenos centrais e inspeção Confirme qual requisito rege o trabalho e quem pode aprovar uma mudança Quando aplicável, consulte ISO 9692-1 e Informações do AWS D1.1, embora reconhecendo que os documentos do projeto e as regras locais controlam o trabalho.
Controlar as Variáveis Principais
A usinagem eficaz do sulco do passo depende de variáveis de interação Os controles primários para esta aplicação são dimensões do passo, combinação de ângulos, espessura da placa, ordem de passagem, alcance da ferramenta A mudança de várias variáveis de uma só vez torna a causa e o efeito difíceis de entender, portanto, estabeleça uma linha de base e ajuste um fator de cada vez.
| Variável | Por que isso importa | O que gravar |
|---|---|---|
| dimensões degrau | Influencia geometria, contato ou intensidade do processo | Alvo, condição real e aprovação para dimensões de degrau |
| combinação ângulo | Influencia repetibilidade, manuseio ou inspeção | Alvo, condição real e aprovação para combinação de ângulos |
| espessura placa | Influencia geometria, contato ou intensidade do processo | Alvo, condição real e aprovação para espessura da placa |
| passar ordem | Influencia repetibilidade, manuseio ou inspeção | Alvo, condição real e aprovação para ordem de aprovação |
| ferramenta alcance | Influencia geometria, contato ou intensidade do processo | Alvo, condição real e aprovação para alcance da ferramenta |
Para usinagem de ranhura em degrau, o registro de controle deve mostrar a configuração real, em vez de apenas um valor nominal da máquina Inclua a condição relevante do material, a identificação de ferramentas ou mídia, o arranjo de carga ou suporte, as configurações, o método de medição e o operador.
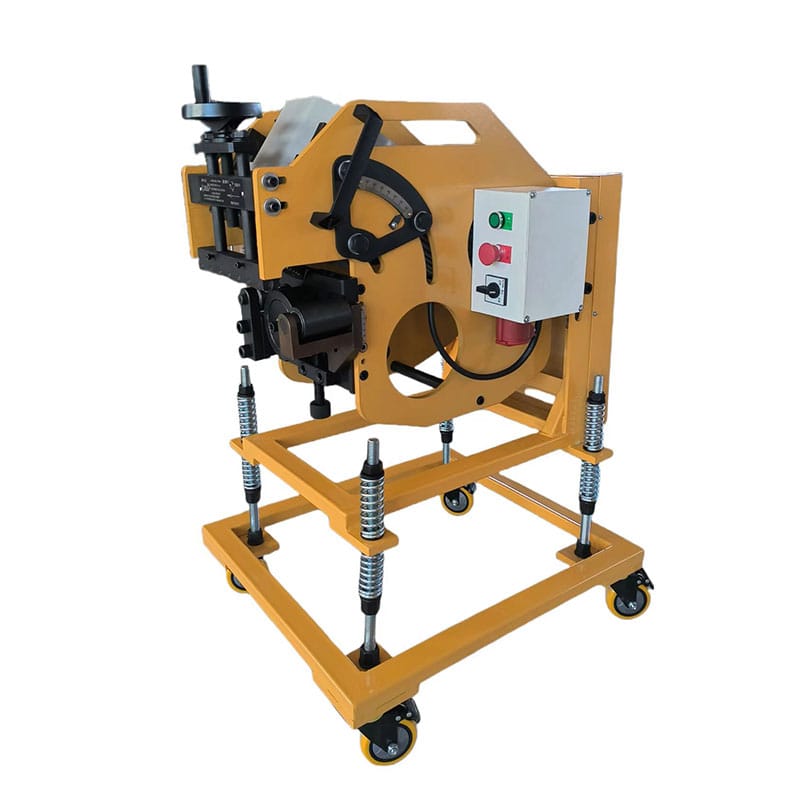
Construa um fluxo de trabalho repetível de primeira peça
Use um fluxo de trabalho documentado da primeira peça sempre que a usinagem da ranhura do passo for introduzida para uma nova peça, placa, material, espessura, geometria ou requisito de acabamento Um teste representativo é mais valioso do que uma amostra excepcionalmente limpa que evita dificuldades normais de produção.
- Verifique o desenho, a especificação, o material, as unidades e a orientação do processo mais recentes.
- Inspecione a condição de entrada e limpe os dados aprovados ou as superfícies de contato.
- Confirme a capacidade da máquina, proteções, ferramentas ou mídia, suporte e utilitários.
- Execute um teste de usinagem de ranhura em degrau curto e conservador usando configurações documentadas.
- Pare com segurança, limpe sem alterar o resultado e inspecione todos os recursos de controle.
- Altere uma variável verificada se for necessária correção e repita a tentativa.
- Grave a receita aceita e libere a produção somente após a aprovação da primeira peça.
Reaprovar a usinagem de ranhuras de passo após uma mudança de ferramenta ou mídia, manutenção, impacto, ruído anormal, perda de contato guia, mudança de material, grande mudança de carga, novo composto ou requisito de aceitação revisado Esses gatilhos impedem que uma receita antiga seja usada fora das condições em que foi validada.
Avaliar Equipamentos e Consumíveis
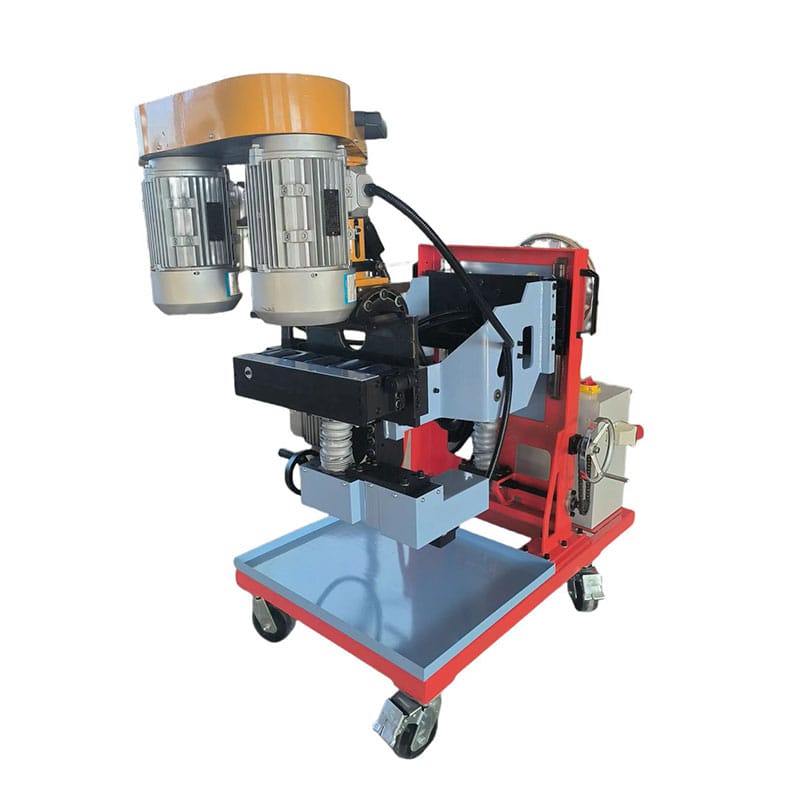
O equipamento para usinagem de ranhuras escalonadas deve ser avaliado em relação ao envelope de trabalho completo: tamanho do material, peça ou placa, carga utilizável, requisito de ranhura ou acabamento, opções de ferramentas ou mídia, plano de passagem ou ciclo, manuseio, utilidades, troca, limpeza, acesso de inspeção, manutenção e segurança do operador.
Revise Yuanli gama de equipamentos chanfrados, fornecem então uma descrição real da aplicação em vez de escolher de uma especificação principal. A capacidade de usinagem da ranhura em degrau deve ser confirmada nas condições de produção esperadas, não inferida de um valor máximo isolado.
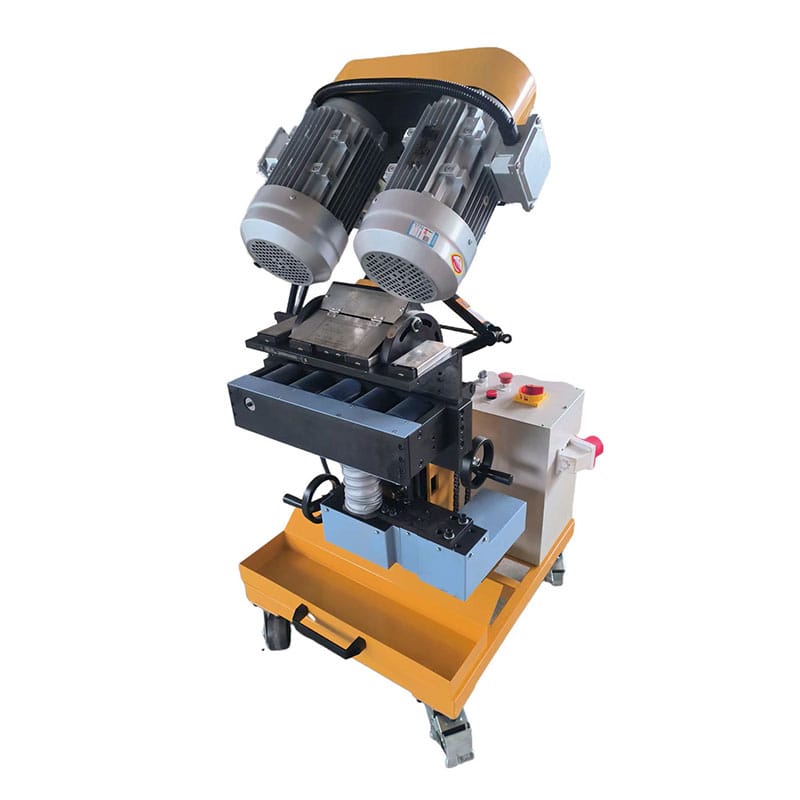
Inspecionar o Resultado
A inspeção para usinagem de ranhuras escalonadas precisa de um método definido, ferramentas adequadas, locais de amostragem acordados e um plano de reação Medir as posições com maior probabilidade de revelar variação, incluindo partidas, paradas, recessos, seções de deslocamento longas, áreas blindadas ou locais afetados pelo suporte e manuseio.
Separe a variação de entrada da variação do processo Registre a condição antes da usinagem da ranhura da etapa, inspecione o resultado processado e verifique qualquer etapa posterior de montagem, limpeza ou manuseio que possa alterar a evidência Usar Orientação de projeto de solda de topo TWI para contexto técnico relevante sem substituir a especificação do trabalho.
Comparar as Escolhas de Processo
Uma comparação de processos útil considera a qualidade, o controle, o manuseio e o esforço total de produção juntos A tabela abaixo impede uma decisão baseada em um recurso atraente, ignorando a inspeção ou o retrabalho.
| Fator de decisão | Abordagem controlada | Atalho descontrolado |
|---|---|---|
| Requisito | Resultado medido vinculado à especificação de desenho ou acabamento | Julgamento visual sem regra de aceitação |
| Configuração | Ferramentas gravadas, mídia, carga, dados e configurações | Configurações copiadas de um trabalho diferente |
| Julgamento | Primeira peça representativa com inspeção aprovada | Produção imediata em lote completo |
| Mudar | Uma variável ajustada contra um sintoma definido | Várias configurações mudaram juntas |
| Liberar | Leituras reais e aprovação rastreável | Aprovar/reprovar sem provas |
a usinagem de ranhuras de passo deve ser selecionada com base no sistema de produção completo, trabalho, manuseio seguro, separação, limpeza, inspeção, manutenção e retrabalho podem superar uma pequena diferença na usinagem nominal ou no tempo de ciclo.
Solucionar problemas comuns
Quando o processo se torna instável, defina o sintoma antes de alterar as configurações Os problemas típicos para este tópico incluem dados perdidos, profundidade incorreta do passo, conversa de canto, erro cumulativo Registre onde a condição aparece, sua direção ou padrão, quando começou e se segue uma mudança de material, ferramenta, mídia, carga, operador ou manutenção.
| Problema observado | Prováveis áreas para verificar | Resposta controlada |
|---|---|---|
| dado perdido | dimensões do passo, condição de entrada e método de inspeção | Pare, preserve evidências, verifique a causa e ajuste uma variável aprovada |
| profundidade incorreta do passo | combinação de ângulo, condição de entrada e método de inspeção | Pare, preserve evidências, verifique a causa e ajuste uma variável aprovada |
| conversa de canto | espessura da placa, condição de entrada e método de inspeção | Pare, preserve evidências, verifique a causa e ajuste uma variável aprovada |
| erro cumulativo | passe a ordem, a condição entrante, e o método da inspeção | Pare, preserve evidências, verifique a causa e ajuste uma variável aprovada |
Preservar amostras ou locais de medição com falha por tempo suficiente para compará-los com o resultado corrigido da usinagem da ranhura do passo Não moer, polir, limpar ou retrabalhar as evidências antes que a equipe responsável entenda se a causa é material de entrada, configuração, equipamento, consumíveis, manuseio ou inspeção.
Planeje Segurança e Manutenção
a usinagem de ranhuras de passo pode envolver máquinas rotativas, peças de trabalho pesadas, arestas vivas, lascas, poeira, produtos químicos, ruído ou energia armazenada Siga os procedimentos manuais da máquina, guarda, elevação, EPI, limpeza e isolamento de energia Os operadores devem saber quais verificações podem realizar e quais tarefas exigem pessoal de manutenção qualificado.
Consultar Requisitos de máquinas OSHA como uma referência de segurança autorizada ao seguir a lei local e as regras da instalação Uma melhoria de produção nunca justifica contornar um guarda, entrar em equipamentos em movimento, limpar um atolamento sem isolamento ou usar um produto químico não aprovado.
Configurações e alterações de documentos
Um registro de produção útil inclui identificação de trabalho e peça de trabalho, material, dimensões, condição de entrada, máquina, ferramentas ou mídia, composto ou lubrificante, quando aplicável, configurações, dados de ciclo ou aprovação, resultados de inspeção, operador, data e ação corretiva.
Tendência repetidas exceções por sintoma e causa verificada Os registros podem revelar se a variação segue dimensões de passo, combinação de ângulo, espessura da placa, ordem de aprovação, alcance da ferramenta, um evento de manutenção, uma mudança de fornecedor ou um método de inspeção Os valores reais fornecem mais aviso do que uma simples marca de aprovação/reprovação.
Perguntas frequentes
Qual é o primeiro passo na usinagem de ranhuras escalonadas?
Comece a usinagem de ranhura de passo com os requisitos mais recentes e uma peça de trabalho de entrada representativa Defina o resultado mensurável antes de selecionar as configurações.
Como a usinagem de ranhuras escalonadas deve ser testada?
Use uma tentativa controlada da primeira peça, mantenha outras variáveis estáveis, inspecione cada característica exigida, e registre o resultado real da usinagem do sulco do passo.
Por que a usinagem de ranhuras escalonadas varia entre os lotes?
A variação pode seguir a condição de entrada, dimensões do passo, combinação de ângulo, espessura da placa, condição da máquina, manuseio ou inspeção Diagnosticar o padrão antes de alterar a receita.
Quando a usinagem de ranhuras escalonadas deve ser reaprovada?
Reaprove a usinagem de ranhuras de passo após qualquer alteração que possa afetar a geometria, o acabamento, a limpeza, o manuseio ou a segurança, incluindo manutenção e substituição de consumíveis.
Que informações um fornecedor deve receber?
Fornecer critérios de material, dimensões, desenhos ou acabamento, tolerâncias, volume de produção, processo atual, problemas conhecidos e condições seguras de manuseio para usinagem de ranhuras escalonadas.
Aplicar o Processo à Produção
Um processo confiável de usinagem de ranhura de passo começa com um requisito claro, teste representativo, variáveis controladas, inspeção mensurável e plano de reação documentado O método deve resolver o problema de produção, protegendo a peça de trabalho, o operador, o processo a jusante e a intenção de engenharia.
Para uma análise de aplicação, contate Yuanli com o material, dimensões, resultado necessário, tolerância, volume de produção e dificuldade atual Esses detalhes permitem que a usinagem de ranhuras em degrau seja avaliada sem inventar dados de desempenho, preços, certificações ou garantias.