El mecanizado de ranuras escalonadas para bordes de placas de acero complejas es un tema de producción práctico para equipos que necesitan planificar la geometría de ranuras escalonadas y compuestas. El mecanizado de ranuras escalonadas debe tratarse como una decisión de fabricación controlada en lugar de una configuración copiada de otro trabajo. El método correcto depende de la interpretación del dibujo, la jerarquía de datos, la secuencia de pases, el acceso a las herramientas, los terrenos centrales y la inspección.
Esta guía explica cómo planificar el mecanizado de ranuras escalonadas, aprobar una primera pieza representativa, medir el resultado y responder cuando el proceso comienza a desviarse. Está escrito para ingenieros de producción, supervisores, equipos de calidad, operadores y compradores que necesitan criterios de decisión útiles en lugar de afirmaciones de rendimiento sin respaldo.
Los recursos relacionados de Yuanli incluyen el guía de ángulo de bisel de soldadura y guía facial de raíz de soldadura. Úselos con el dibujo, procedimiento, manual de la máquina y plan de calidad actuales.
Tabla de contenidos
Comprensión del mecanizado por ranura escalonada para bordes de placas de acero complejos
el mecanizado por ranuras escalonadas conecta la pieza de trabajo entrante, la máquina o sistema de acabado seleccionado, las variables del proceso y el requisito de aceptación. Un resultado descrito sólo como "bueno", "limpio" o "rápido" no se puede reproducir de manera confiable. Convierta el objetivo en dimensiones, criterios de superficie, comprobaciones de limpieza u otra evidencia mensurable.
El valor comercial del mecanizado de ranuras escalonadas proviene de una calidad estable de primer paso, un manejo predecible y decisiones claras del operador. Un ciclo más rápido o un corte más agresivo no es una mejora cuando crea retrabajo, daña piezas, cambia una característica protegida o mueve la variación a la siguiente operación.
Definir el Requisito de Producción
Antes de comenzar el mecanizado de ranuras escalonadas, registre el material, las dimensiones, la condición entrante, el resultado requerido, la tolerancia, el tamaño del lote o placa, el volumen de producción y la operación posterior. Identifique características que no deben cambiar y condiciones que pueden afectar la carga, el acceso, la separación o la inspección seguros.
El enfoque de planificación central es dibujar interpretación, jerarquía de datos, secuencia de pases, acceso a herramientas, terrenos centrales e inspección. Confirme qué requisito rige el trabajo y quién puede aprobar un cambio. En su caso consultar ISO 9692-1 y Información de AWS D1.1, reconociendo al mismo tiempo que los documentos del proyecto y las normas locales controlan el trabajo.
Controla las principales variables
El mecanizado eficaz de ranuras escalonadas depende de variables que interactúan. Los controles principales para esta aplicación son las dimensiones de los pasos, la combinación de ángulos, el espesor de la placa, el orden de paso y el alcance de la herramienta. Cambiar varias variables a la vez hace que la causa y el efecto sean difíciles de entender, así que establezca una línea de base y ajuste un factor a la vez.
| Variable | Por qué es importante | Qué grabar |
|---|---|---|
| dimensiones del paso | Influye en la geometría, el contacto o la intensidad del proceso | Objetivo, condición real y aprobación de las dimensiones del paso |
| combinación de ángulos | Influye en la repetibilidad, manipulación o inspección | Objetivo, condición real y aprobación para la combinación de ángulos |
| espesor de la placa | Influye en la geometría, el contacto o la intensidad del proceso | Objetivo, estado real y aprobación del espesor de la placa |
| pasar orden | Influye en la repetibilidad, manipulación o inspección | Objetivo, condición real y aprobación para la orden de aprobación |
| alcance de la herramienta | Influye en la geometría, el contacto o la intensidad del proceso | Objetivo, condición real y aprobación para el alcance de la herramienta |
Para el mecanizado de ranuras escalonadas, el registro de control debe mostrar la configuración real en lugar de solo un valor nominal de la máquina. Incluya la condición relevante del material, la identificación de herramientas o medios, la disposición de carga o soporte, la configuración, el método de medición y el operador.
Cree un flujo de trabajo repetible de primera pieza
Utilice un flujo de trabajo documentado de primera pieza cada vez que se introduzca un mecanizado de ranura escalonada para un nuevo requisito de pieza, placa, material, espesor, geometría o acabado. Una prueba representativa es más valiosa que una muestra inusualmente limpia que evita dificultades normales de producción.
- Verifique los últimos dibujos, especificaciones, materiales, unidades y orientación del proceso.
- Inspeccione la condición entrante y limpie las superficies de contacto o de referencia aprobadas.
- Confirme la capacidad de la máquina, los protectores, las herramientas o los medios, el soporte y las utilidades.
- Realice una prueba corta y conservadora de mecanizado de ranuras escalonadas utilizando configuraciones documentadas.
- Deténgase de forma segura, limpie sin alterar el resultado e inspeccione todas las funciones de control.
- Cambie una variable verificada si es necesario realizar una corrección y luego repita la prueba.
- Registre la receta aceptada y publique la producción solo después de la aprobación de la primera pieza.
Vuelva a aprobar el mecanizado de ranuras escalonadas después de un cambio de herramienta o medio, mantenimiento, impacto, ruido anormal, pérdida de contacto de la guía, cambio de material, cambio de carga importante, nuevo compuesto o requisito de aceptación revisado. Estos desencadenantes impiden que una receta antigua se utilice fuera de las condiciones en las que fue validada.
Evaluar Equipos y Consumibles
El equipo para el mecanizado de ranuras escalonadas debe evaluarse con respecto a la envolvente de trabajo completa: tamaño del material, pieza o placa, carga utilizable, requisito de ranura o acabado, opciones de herramientas o medios, plan de paso o ciclo, manipulación, servicios públicos, cambio, limpieza, acceso a inspección, mantenimiento y seguridad del operador.
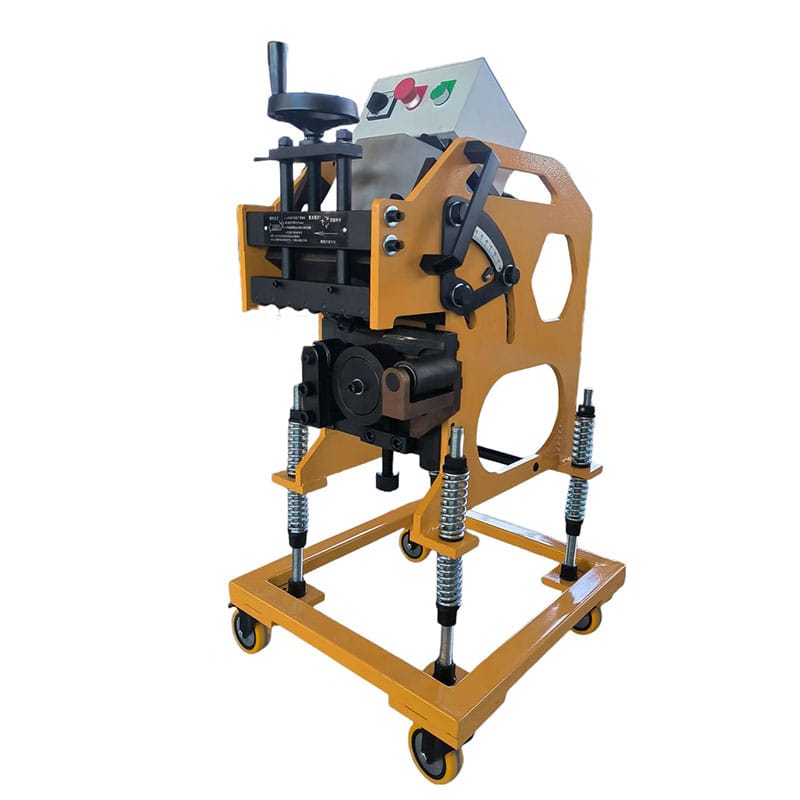
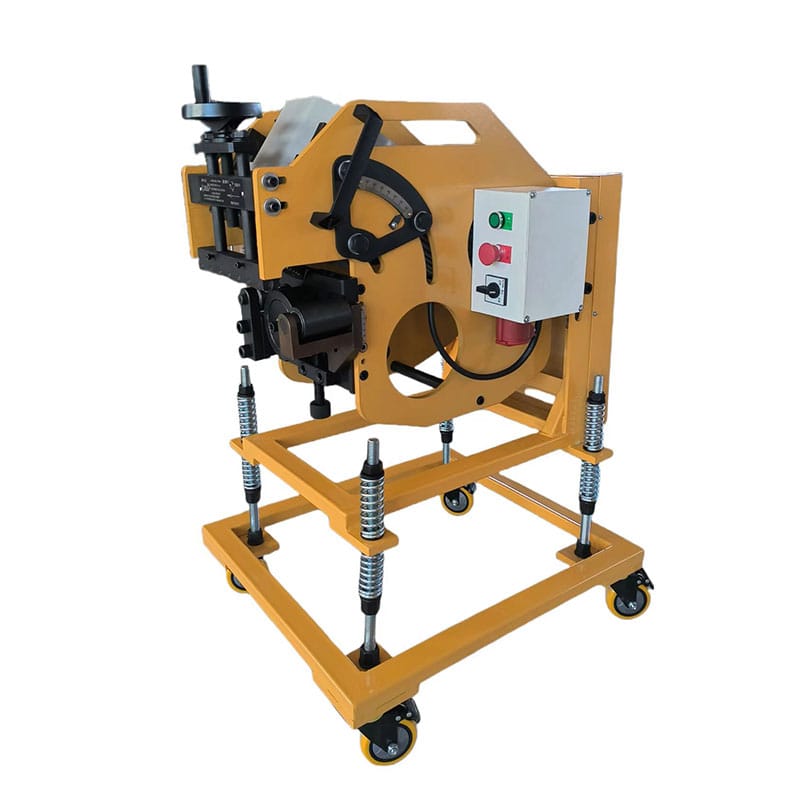
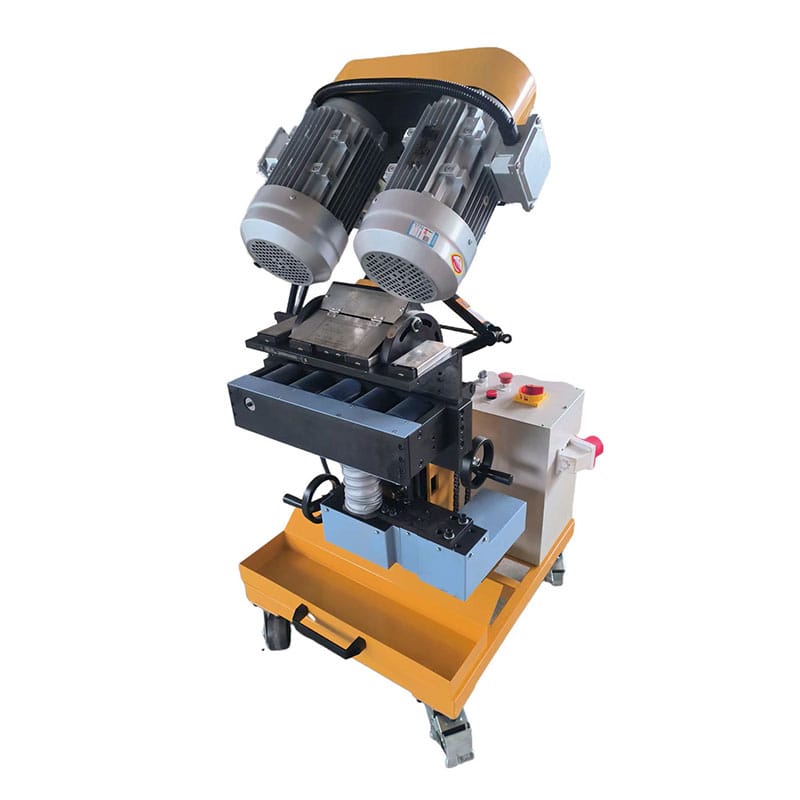
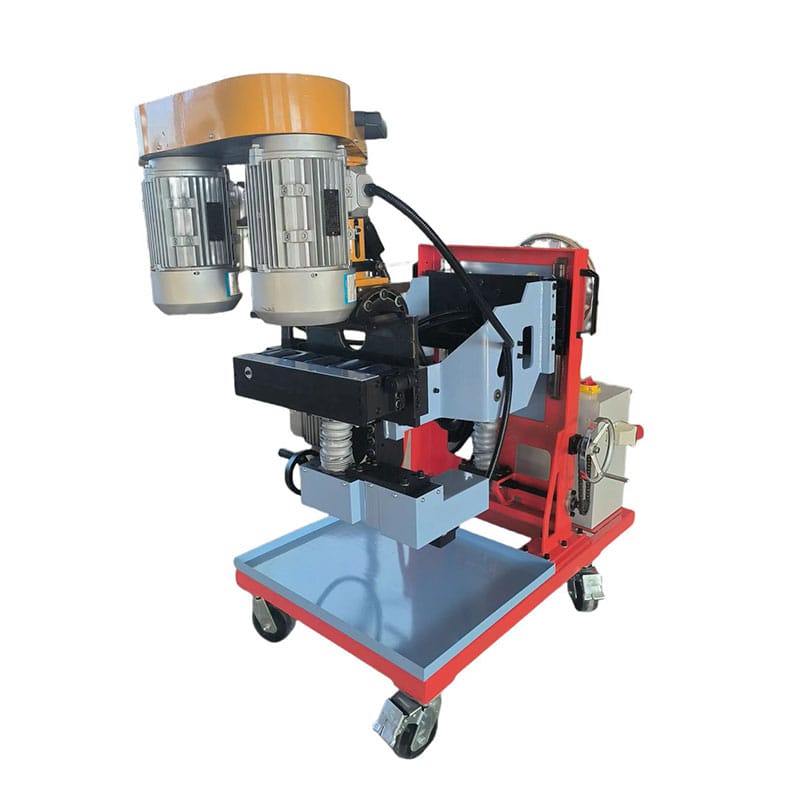
Revisa Yuanli gama de equipos biselados, luego proporcione una descripción de la aplicación real en lugar de elegir entre una especificación principal. La capacidad de mecanizado de la ranura escalonada debe confirmarse en las condiciones de producción esperadas, no inferirse de un valor máximo aislado.
Inspeccionar el resultado
La inspección para el mecanizado de ranuras escalonadas necesita un método definido, herramientas adecuadas, ubicaciones de muestreo acordadas y un plan de reacción. Mida las posiciones con mayor probabilidad de revelar variaciones, incluidos arranques, topes, huecos, secciones de recorrido largo, áreas protegidas o ubicaciones afectadas por el soporte y la manipulación.
Separar la variación entrante de la variación del proceso. Registre la condición antes del mecanizado de la ranura del paso, inspeccione el resultado procesado y verifique cualquier paso posterior de ensamblaje, limpieza o manipulación que pueda cambiar la evidencia. Usar Guía de diseño de soldadura a tope TWI para un contexto técnico relevante sin reemplazar la especificación del trabajo.
Compare las opciones del proceso
Una comparación de procesos útil considera la calidad, el control, el manejo y el esfuerzo total de producción juntos. La siguiente tabla evita una decisión basada en una característica atractiva ignorando la inspección o el retrabajo.
| Factor de decisión | Enfoque controlado | Atajo incontrolado |
|---|---|---|
| Requisito | Resultado medido vinculado al dibujo o especificación de acabado | Juicio visual sin regla de aceptación |
| Configuración | Herramientas, medios, carga, datos y configuraciones grabados | Configuración copiada de un trabajo diferente |
| Ensayo | Primera pieza representativa con inspección aprobada | Producción inmediata por lotes completos |
| Cambiar | Una variable ajustada frente a un síntoma definido | Varias configuraciones cambiaron juntas |
| Liberar | Lecturas reales y aprobación rastreable | Aprobar/reprobar sin pruebas |
el mecanizado por ranuras escalonadas debe seleccionarse sobre la base del sistema de producción completo. La mano de obra, el manejo seguro, la separación, la limpieza, la inspección, el mantenimiento y el retrabajo pueden superar una pequeña diferencia en el mecanizado nominal o el tiempo de ciclo.
Solucionar problemas comunes
Cuando el proceso se vuelve inestable, defina el síntoma antes de cambiar la configuración. Los problemas típicos de este tema incluyen pérdida de datos, profundidad de paso incorrecta, parloteo en las esquinas, error acumulativo. Registre dónde aparece la condición, su dirección o patrón, cuándo comenzó y si sigue un cambio de material, herramienta, medio, carga, operador o mantenimiento.
| Problema observado | Áreas probables para comprobar | Respuesta controlada |
|---|---|---|
| dato perdido | dimensiones de los pasos, condición entrante y método de inspección | Detenga, conserve evidencia, verifique la causa y ajuste una variable aprobada |
| profundidad de paso incorrecta | combinación de ángulos, condición entrante y método de inspección | Detenga, conserve evidencia, verifique la causa y ajuste una variable aprobada |
| charla de esquina | espesor de la placa, condición de entrada y método de inspección | Detenga, conserve evidencia, verifique la causa y ajuste una variable aprobada |
| error acumulativo | pasar orden, condición entrante y método de inspección | Detenga, conserve evidencia, verifique la causa y ajuste una variable aprobada |
Preserve las muestras fallidas o las ubicaciones de medición el tiempo suficiente para compararlas con el resultado del mecanizado de la ranura escalonada corregido. No recorte, pulir, limpiar ni reelaborar la evidencia antes de que el equipo responsable comprenda si la causa es la entrada de material, configuración, equipo, consumibles, manipulación o inspección.
Planificar Seguridad y Mantenimiento
el mecanizado de ranuras escalonadas puede implicar maquinaria giratoria, piezas de trabajo pesadas, bordes afilados, astillas, polvo, productos químicos, ruido o energía almacenada. Siga los procedimientos manuales de la máquina, de protección, elevación, EPI, limpieza y aislamiento energético. Los operadores deben saber qué controles pueden realizar y qué tareas requieren personal de mantenimiento calificado.
Consultar Requisitos de maquinaria OSHA como referencia de seguridad autorizada y al mismo tiempo siguiendo las leyes y normas de las instalaciones locales. Una mejora en la producción nunca justifica pasar por alto un guardia, meter la mano en el equipo en movimiento, limpiar un atasco sin aislamiento o usar un producto químico no aprobado.
Configuración y cambios de documentos
Un registro de producción útil incluye identificación del trabajo y de la pieza de trabajo, material, dimensiones, condición entrante, máquina, herramientas o medios, compuesto o lubricante cuando corresponda, configuraciones, datos de ciclo o paso, resultados de inspección, operador, fecha y acción correctiva.
Tendencia a excepciones repetidas por síntoma y causa verificada. Los registros pueden revelar si la variación sigue las dimensiones de los pasos, la combinación de ángulos, el espesor de la placa, el orden de paso, el alcance de la herramienta, un evento de mantenimiento, un cambio de proveedor o un método de inspección. Los valores reales proporcionan más advertencia que una simple marca de aprobado/reprobado.
Preguntas frecuentes
¿cuál es el primer paso en el mecanizado de ranuras escalonadas?
Comience a mecanizar las ranuras escalonadas con los requisitos más recientes y una pieza de trabajo entrante representativa. Defina el resultado mensurable antes de seleccionar la configuración.
¿cómo se debe probar el mecanizado de ranuras escalonadas?
Utilice una prueba controlada de primera pieza, mantenga estables otras variables, inspeccione todas las características requeridas y registre el resultado real del mecanizado de la ranura escalonada.
¿por qué varía el mecanizado de ranuras escalonadas entre lotes?
La variación puede seguir la condición entrante, las dimensiones de los pasos, la combinación de ángulos, el grosor de la placa, la condición de la máquina, la manipulación o la inspección. Diagnostique el patrón antes de cambiar la receta.
¿cuándo se debe volver a aprobar el mecanizado de ranuras escalonadas?
Vuelva a aprobar el mecanizado de ranuras escalonadas después de cualquier cambio que pueda afectar la geometría, el acabado, la limpieza, el manejo o la seguridad, incluido el mantenimiento y el reemplazo de consumibles.
¿Qué información debe recibir un proveedor?
Proporcionar material, dimensiones, dibujos o criterios de acabado, tolerancias, volumen de producción, proceso actual, problemas conocidos y condiciones de manipulación seguras para el mecanizado de ranuras escalonadas.
Aplicar el Proceso a la Producción
Un proceso confiable de mecanizado de ranuras escalonadas comienza con un requisito claro, prueba representativa, variables controladas, inspección mensurable y plan de reacción documentado. El método debe resolver el problema de producción y al mismo tiempo proteger la pieza de trabajo, el operador, el proceso posterior y la intención de ingeniería.
Para una revisión de la solicitud, póngase en contacto con Yuanli con el material, dimensiones, resultado requerido, tolerancia, volumen de producción y dificultad actual. Estos detalles permiten evaluar el mecanizado de ranuras escalonadas sin inventar datos de rendimiento, precios, certificaciones o garantías.